


Domů · Novinky · Novinky z oboru · How to Improve Automotive Injection Mold Service Life: A Practical Guide
Novinky z oboru
How to Improve Automotive Injection Mold Service Life: A Practical Guide
2026-08-26Životnost automobilové vstřikovací formy je počet výrobních cyklů, které nástroj dokončí, než rozměry dílu, povrchová úprava nebo stabilita procesu klesnou pod specifikaci. O tomto počtu se rozhoduje před řezáním první oceli: jakost oceli, tepelné zpracování, povrchová úprava, uspořádání chlazení a disciplína údržby určují, zda nástroj provede 300 000 cyklů nebo překročí 1 000 000.
V typickém automobilovém programu používá vnitřní forma PA66 nebo PC-ABS vyztužený skelnými vlákny při tlacích v dutině nad 800 barů. Při tomto zatížení může nekalený nástroj P20 ztratit dělicí čáru za méně než 200 000 cyklů, zatímco stejná geometrie zakalená na 48 HRC a potažená na otěrových zónách pravidelně prochází 600 000 cykly. Ta mezera není štěstí; je to soubor inženýrských rozhodnutí.
Fanze T&M (Jiashan) Co., Ltd., a výrobce přesných vstřikovacích forem a lisovaných dílů která slouží automobilovým programům od roku 2005, aplikuje tyto disciplíny na rámy přístrojové desky, ventilační otvory HVAC, kryty airbagů a konstrukční držáky v rámci systému kvality IATF 16949. Životnost formy je tam považována za sledované náklady na díl, nikoli za překvapení údržby.
Čtyři režimy poruch, které ukončují automobilové formy
Čtyři mechanismy způsobují téměř všechny výměny automobilových forem: abrazivní opotřebení, koroze, tepelná únava a mechanická deformace. Určete, která z nich dominuje vašemu nástroji, a budete vědět, které vylepšení prodlouží životnost nejvíce.
Skleněná vlákna působí jako řezné médium na každém záběru, erodují brány, hrany jádra a dělicí čáry. Koroze následuje, když je chladicí voda neupravená nebo když pryskyřice zpomalující hoření uvolňují kyselé vedlejší produkty. Tepelná únava se projevuje jako mikrotrhliny v zatáčkách po desítkách tisíc cyklů zahřívání a chlazení. K deformaci dochází, když tonáž svorky nebo tlak v dutině překročí pevnost tenkých ocelových profilů.
Opotřebení dělicí čáry je prvním měřitelným příznakem stárnutí. Jakmile se objeví záblesk, každá oprava odstraní kov a zbývající životnost formy se s každým průchodem zkracuje.
Vyberte si ocel a tepelné zpracování podle povinnosti, ne podle zvyku
Výběr oceli je rozhodnutím s nejvyšším pákovým efektem pro životnost automobilových forem: před navržením chlazení nebo povlaků přizpůsobte jakost obsahu plniva, objemu výroby a požadavkům na povrchovou úpravu.
U konstrukčních dílů lisovaných do pryskyřice vyztužené skelnými vlákny je předtvrzená ocel zkratkou k předčasnému selhání. H13 kalená na 48-52 HRC udržuje břity a tenké jádrové destičky neporušené po stovky tisíc cyklů. U vysoce lesklých vnitřních povrchů dodává nerez S136 odolnost proti korozi a leštitelnost, která odolává opotřebení a usazování separačního činidla.
| Třída oceli | Tvrdost (HRC) | Kompatibilita se skleněnými vlákny | Typická životnost | Běžné použití v automobilech |
| P20 | 28-32 | Nízká | 200 000-400 000 | Prototypy, maloobjemové úpravy |
| 718H | 33-38 | Střední | 300 000–500 000 | Vnitřní obložení, ventilační otvory HVAC |
| H13 | 44-52 | Vysoká | 500 000–800 000 | Kryty airbagů, konstrukční držáky |
| S136 | 48-52 | Vysoká | 500 000–1 000 000 | Vysoká-gloss, transparent, corrosion-prone parts |
Velký konstrukční nástroj, jako je např vstřikovací forma rámu přístrojové desky nese stejnou logiku výběru materiálu: čím větší je projektovaná plocha, tím vyšší je tlakové zatížení dutiny a tím horší jsou důsledky měkké oceli. Výběr materiálu také ovlivňuje geometrii součásti, jak je vysvětleno v našem článku Průvodce designem forem pro automobilový interiér a výběrem materiálu .
 Velkoobchodní dodavatelé rámů přístrojových panelů vstřikovacích forem, společnost, vývozce Fanze T&M (Jiashan) Co., Ltd. je Čína velkoobchodní dodavatel rámů vstřikovacích forem přístrojového panelu, společnost, vývozce, tato produktová řada sp... Zobrazit produkt →
Obsah skleněných vláken vyšší než 30 % nikdy nespouštějte výrobní nástroj pod 45 HRC v zónách opotřebení.
Aplikujte povrchové úpravy tam, kde se opotřebení koncentruje
Nitridační a PVD povlaky zvyšují tvrdost povrchu na ekvivalent 70-90 HRC a mohou zdvojnásobit životnost dutin na abrazivních automobilových pryskyřicích.
Nitridování tvoří tvrdé difúzní pouzdro beze změny rozměrů, díky čemuž je ideální pro jádrové kolíky a sklíčka. PVD povlaky přidávají tenkou keramickou vrstvu s nízkým třením, která snižuje opotřebení i vyhazovací sílu. Chromování zůstává praktickou možností pro povrchy s převahou koroze. Cenově nejefektivnější přístup je selektivní: ošetřete oblast brány, dělicí čáru a vysoce opotřebitelné plochy jádra a zbytek nástroje ponechte bez úpravy.
Komponenty jako např forma montážního držáku airbagu běží ve sklem plněném PA66, kde potažená jádra a hradla drží kritické rozměry mnohem déle než holá ocel při stejné tvrdosti.
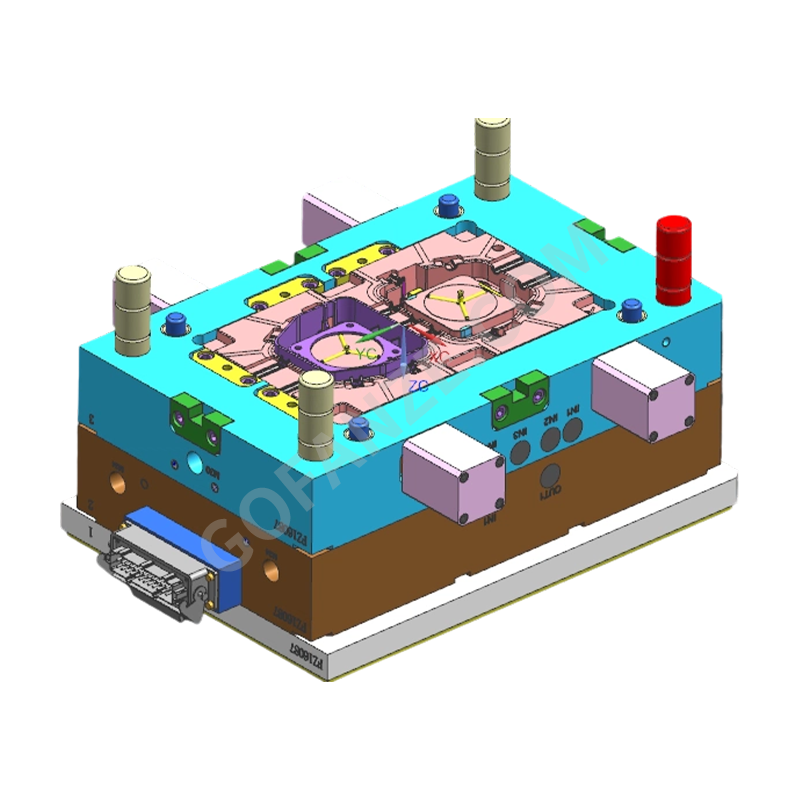 Velkoobchod automobilový plastový airbag montážní a podpůrná vstřikovací forma Su Fanze T&M (Jiashan) Co., Ltd. je Čína Velkoobchod pro automobilový průmysl pro montáž plastových airbagů a držák vstřikovacích forem Dodavatelé, společnost, ... Zobrazit produkt →
Design chlazení pro rovnoměrné tepelné zatížení
Vyvážený chladicí okruh je součástí životnosti formy: udržování kolísání teploty povrchu dutiny pod 10 stupňů Celsia zabraňuje tepelné únavě a zpomaluje růst trhlin.
Tepelná únava začíná tam, kde jsou výkyvy povrchové teploty největší, obvykle u brány, v ostrých rozích a kolem hlubokých vložek jádra. Konformní chladicí kanály, které kopírují obrys dutiny, rovnoměrně odvádějí teplo a redukují horká místa. Přidejte chlazení v blízkosti dělicí čáry a kolem pouzder vyhazovače; každá nerovná zóna se stává budoucím původem trhliny.
Dobře chlazená dutina také zkracuje dobu cyklu, což mění výpočet návratnosti: stejná forma vyrobí více dílů za měsíc, přičemž vydrží déle. Návrh chlazení je tedy součástí rozpočtu na životnost, nikoli samostatným tématem.
Navrhněte díl a formu pro procesní napětí
Odvětrávání, průvan, vyvážení tloušťky stěny a poloha brány rozhodují o zbytkovém napětí a zatížení formy; design součásti, který bojuje proti procesu, zkracuje životnost nástroje.
Ostré rohy koncentrují mechanické a tepelné namáhání. Nedostatečný úkos zvyšuje vyhazovací sílu a táhne součást přes povrch dutiny. Špatné odvětrávání zachycuje plyn, který spaluje ocel a způsobuje lokální přehřátí na konci plnění. Nejde o kosmetické detaily: určují, jakou zátěž forma absorbuje při každém záběru. Geometrie oříznutí a držáku je místo, kde se interakce projevuje nejvíce, například v a vstřikovací forma držáku řazení , kde přechody stěn a hloubka jádra řídí kvalitu dílu i opotřebení nástroje.
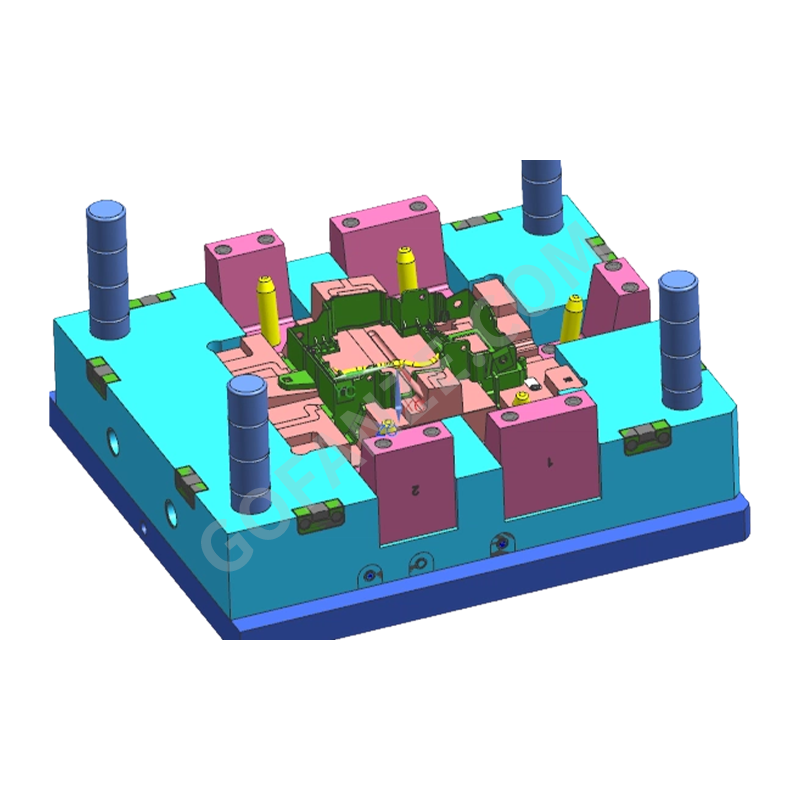 Velkoobchodní dodavatelé vstřikovacích forem držáku převodovky, společnost, vývozce Fanze T&M (Jiashan) Co., Ltd. je Čína velkoobchodním dodavatelem vstřikovacích forem držáku řazení, společnost, vývozce, tento produkt spadá pod... Zobrazit produkt →
Rozhodnutí ve fázi návrhu
- Velkorysé úhly úkosu na každé svislé stěně
- Rovnoměrná tloušťka stěny pro vyvážení průtoku a balení
- Zaoblené vnitřní rohy místo ostrých přechodů
- Adekvátní odvětrávání na předních koncových bodech toku
Rozhodování ve výrobní fázi
- Tonáž svorky odpovídá projektované ploše, nikoli velikosti stroje
- Přídržný tlak snížen na minimum, které udržuje toleranci
- Doba cyklu stabilizována, aby se zabránilo tepelnému šoku
- Regulace teploty formy nastavena a zaznamenána, nebylo uhodnuto
Spusťte preventivní údržbu, nikoli obnovu po poruchách
Preventivní údržba je nejlevnější investicí do životnosti: většina automobilových lisů plánuje kontroly na základě stavu každých 50 000 až 100 000 cyklů.
Cílem je zasáhnout dříve, než se objeví záblesk, lepení nebo degradace povrchu. Sledujte cykly pro každou dutinu, vyčistěte ventilační otvory, než se nahromadí uhlík, změřte kritické rozměry oproti původním záznamům a znovu natřete zóny opotřebení, než se opotřebují. Zdokumentovaná historie oprav promění každou událost údržby na data pro další návrh nástroje.
Stejná logika platí pro nástroje s vysokou kavitací, kdy jedna poškozená dutina zastaví celou formu. The faktory trvanlivosti forem pro kabelové svazky ukázat, jak počet dutin a plánování údržby mění rovnici životnosti v praxi.
Často kladené otázky
Kolik výstřelů vydrží vstřikovací forma pro automobily?
Dobře navržená automobilová forma s kalenou ocelí, vyváženým chlazením a preventivní údržbou obvykle vydrží 500 000 až 1 000 000 cyklů. Životnost formy závisí na obsahu pryskyřicového plniva, tlaku v dutině a disciplíně údržby, nikoli na stáří formy.
Jaká je nejlepší ocel pro automobilové vstřikovací formy?
Pro konstrukční díly lisované do pryskyřice vyztužené skelnými vlákny je H13 při 48-52 HRC silnou základní linií. U vnitřních dílů s vysokým leskem nebo náchylností ke korozi se lépe chová nerezová ocel S136. P20 je přijatelný pouze pro prototypy a velmi nízké objemy.
Proč automobilové formy selhávají v blízkosti brány?
Oblast brány zaznamenává maximální smykové napětí a největší teplotní výkyvy při každém výstřelu. Erozní a tepelně-únavové trhliny se objevují nejdříve tam, pokud není brána vytvrzena, potažena a ochlazena blízko povrchu.
Jak často by měla automobilová forma chodit na údržbu?
Většina automobilových lisů provádí preventivní údržbu založenou na stavu každých 50 000 až 100 000 cyklů. Každá zastávka by měla zahrnovat čištění, měření rozměrů, kontrolu odvzdušnění a opětovné natírání opotřebovaných zón, než se objeví závady.
Kategorie
Kategorie produktu
-
Součásti a díly tiskáren
-
Dvoubarevný plastový komponent a nástroj
-
Plastové vícecestné konektory
-
Závitová vstřikovaná část z plastu
-
Vstřikovací díly pro domácí spotřebiče
-
Vstřikovací forma na skořepinu robota
-
Vysoce lesklá transparentní PC vstřikovací forma
-
Vstřikovací forma na kapoty a karoserie motocyklů
-
Plastová vstřikovací forma na nabíjení EV
-
Automobilový kabelový svazek
-
Vstřikovací forma na plastové díly pro interiéry automobilů
Související tag
-
Automobilová přístrojová deska Plastové díly Vstřikovací forma
Automobilová středová konzola Plastové díly Vstřikovací forma
Automobilová přístrojová deska Plastové díly Vstřikovací forma
Automobilový odvzdušňovací ventil plastových dílů vstřikovací forma
Automobilový interiér Plastové Komponenty Vstřikovací forma
Automobilový dveřní panel Plastové díly Vstřikovací forma
Hot Runner Automobilový interiér Plastové díly Vstřikovací forma
forma konektoru automobilové elektroinstalace
precision automotive connector Plastic injection mold Parts
automotive connector Plastic injection mold Part


- Vstřikovací forma na plastové díly pro interiéry automobilů
- Automobilový kabelový svazek
- Plastová vstřikovací forma na nabíjení EV
- Vstřikovací forma na kapoty a karoserie motocyklů
- Vysoce lesklá transparentní PC vstřikovací forma
- Vstřikovací forma na skořepinu robota
- Vstřikovací díly pro domácí spotřebiče
- Závitová vstřikovaná část z plastu
- Plastové vícecestné konektory
- Dvoubarevný plastový komponent a nástroj
- Součásti a díly tiskáren

